
Statt auf die isolierte Optimierung einzelner Arbeitsschritte setzt Hans Georg Chrzczon, technischer Leiter der Larosé-Niederlassung in Nonnweiler, auf ein übergreifendes Energiemanagement. Er hat das Konzept der „grünen Wäscherei“ von Kannegiesser umgesetzt und deutliche Einsparungen an Energie und Medien erzielt.

„Schon an übermorgen denken“
Preiserhöhungen sind bekanntlich gegenüber dem Kunden schwer durchzusetzen. Für Hans Georg Chrzczon, technischer Leiter der Larosé-Niederlassung in Nonnweiler, liegt die Lösung in der Optimierung des Produktionsprozesses. Seine Philosophie: Ausgeklügelte Maschinentechnik und ein rundes Energiekonzept sollen so viel Energie und Medien wie möglich einsparen. Das Konzept geht auf: „Mit Durchschnittsverbrauchswerten von deutlich unter 0,8 kWh und 6,5 l Frischwasser für den gesamten Betrieb erzielt dieser Standort von Larosé nach unseren Recherchen die besten Energiewerte in Deutschland“, erklärt Matthias Staiger, zuständiger Gebietsverkaufsleiter von Kannegiesser.
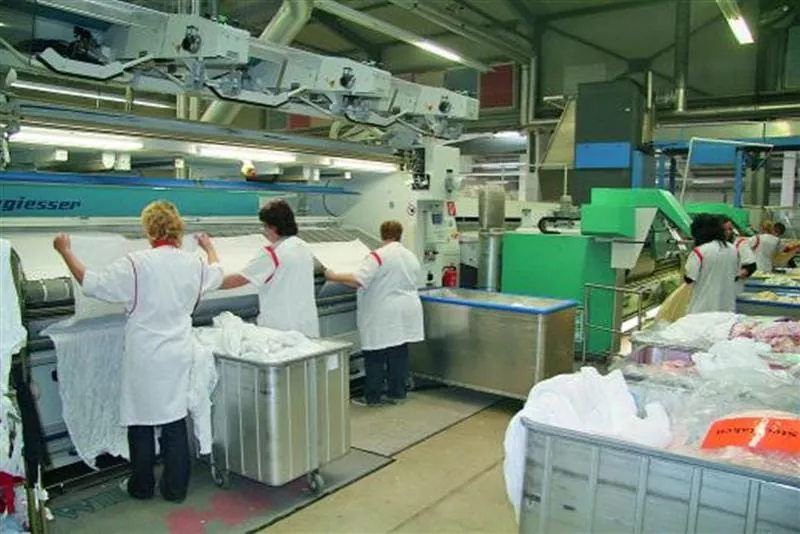
Seit 1997 ist der Betrieb im Industriegebiet der nördlichsten Gemeinde des Saarlandes im Besitz der Larosé-Gruppe, die mit einem Umsatz von rund 65 Millionen Euro zu den fünf größten textilen Dienstleistern in Deutschland gehört. Allein in Nonnweiler sorgen 162 Mitarbeiter dafür, dass täglich zwischen 22 und 33 t Wäsche aufbereitet und auf den Weg gebracht werden. Eine logistische Meisterleistung, schließlich ist man für ein großes Gebiet zuständig, das sich bis in den Münchener Raum ausdehnt. Beliefert wird von hier aus auch die Larosé-Zentrale Köln. Täglich befördert ein Lkw die Flachwäsche aus Nonnweiler in die Rheinmetropole. Das Larosé-Depot in Stuttgart wird komplett mit Wäsche versorgt.
„Unsere Kundenstruktur ist sehr unterschiedlich, daher haben wir es mit einem komplexen Wäschemix zu tun“, erklärt Hans Georg Chrzczon. „Bis auf OP- und Bewohnerwäsche machen wir hier alles: von der Matte über Tischwäsche bis hin zur Berufsbekleidung.“ Zu den Kunden der Saarländer gehören mehrere Ferienparks, große Handelsketten wie z.B. Tengelmann, die Hotellerie und Gastronomie sowie viele mittelständische Unternehmen.
Ein hohes Serviceniveau gehört zur Philosophie des Dienstleisters. „Wir sind keine Billigheimer“, sagt Dominik Schröder, kaufmännischer Leiter der Niederlassung. „Unser Erfolgsrezept ist es, durch Qualität, Kundenbindung und gute Betreuung zu punkten.“
Seit dem Jahr 2004 bietet Larosé mit dem eigens gegründeten Geschäftszweig Rentocare eine textile Vollversorgung für Krankenhäuser, Rehaeinrichtungen, Tageskliniken, Ärztehäuser, Senioren- und Pflegeheime sowie andere Einrichtungen im Gesundheitswesen an. Das Sortiment von Rentocare umfasst unter anderem Stationswäsche, Berufsbekleidung, OP-Mehrwegsysteme, Einziehmaterialien, Inkontinenzartikel sowie Bewohnerwäsche. Wie Hans Georg Chrzczon erklärt „ein stark wachsender Bereich, nicht nur für die Niederlassung in Nonnweiler“.
Umso wichtiger ist es dem Betriebsleiter, den vorhanden Platz sowie die eingesetzten Ressourcen effizient zu nutzen. Das nachhaltige Wirtschaften hat Larosé u.a. übrigens unternehmensweit in die Leitlinien aufgenommen. Diese hängen auch in der Nonnweiler Niederlassung aus und erinnern jeden Mitarbeiter an die gemeinsamen Ziele.
Zentrale Komponente eines ressourcenschonenden Prozesses ist eine ausgeklügelte Maschinentechnik. Als Chrzczon mit Kannegiesser im Dezember 2008 in die Planungen ging, hatte er bereits eine genaue Vision. Die Umsetzungsphase begann schließlich im Frühjahr 2009. Im Vorfeld hatte sich der Betriebsleiter eingehend mit dem Konzept der „grünen Wäscherei“ des Herstellers beschäftigt und die einzelnen Komponenten und deren Zusammenspiel bei einem Kollegen in Augenschein genommen. „Isolierte Optimierungen an einzelnen Arbeitsschritten helfen alleine noch nicht viel, die Lösung ist ein übergreifendes Energiemanagement“, ist er überzeugt. Als Projektziel für seinen Betrieb formulierte Chrzczon: So viel wie möglich an Energie und Medien einzusparen und gleichzeitig Platz für die Logistik zu gewinnen - kurz auf verringertem Raum mehr Output zu generieren. Bei allen Investitionen hat er stets auch mögliche Veränderungen in der Zukunft im Blick. Sein Credo lautet: „Nicht an morgen, sondern an übermorgen denken.“
„Die ,grüne Wäscherei‘ ist eine Summe aus vielen Details“, erklärt Matthias Staiger von Kannegiesser. „Eine energieoptimierte Maschinentechnik ist der erste Schritt. Im nächsten Schritt werden Energiepotenziale aus der Abluft der Mangelstraßen und des Finishers genutzt.“ Das Herz der Niederlassung in Nonnweiler ist die Waschstraße Power Trans JET. Sie entwässert die gebundene Klarwaschflotte bereits vor Beginn des Spülprozesses. Somit entfällt die Spülzone komplett und das Spülen erfolgt in der Zentrifuge. Matthias Staiger skizziert die Effizienz des Verfahrens: „Wir machen uns hier das Saugverhalten von Textilien zunutze. Wie bei einem Schwamm zieht das Textil im folgenden Spülprozess reinstes Wasser in kurzer Zeit tief in die Faser.“
Hans Georg Chrzczon schätzt die positiven Auswirkungen des Verfahrens auf die Hygiene und den reduzierten Verbrauch an Frischwasser. Auch der komplexe Wäschemix der Niederlassung sei für die Waschstraße keine Herausforderung. „Es ist problemlos möglich, weiße und schwarze Ware mit einem Leerposten in der Mitte zu fahren“, sagt er.
Bei der Entwicklung der Trockner hat Kannegiesser ebenfalls auf Energieeffizienz geachtet. Der Trockenprozess wird automatisch geregelt, schließlich sinken mit fortschreitender Trocknung Restfeuchte und Energiebedarf. Ausgestattet sind die Maschinen mit Energy Air Control (EAC), was bedeutet, dass die Abluft-/ bzw. Umluftmenge im Trocknungsprozess mittels einer automatisch geregelten Umluftklappe mit Stellmotor unter Berücksichtigung der Brennerleistung geregelt wird. Mit dem Infra-Touch-Automatic-Programm wird die Temperatur der Ware berührungslos gemessen und die optimale Trocknungszeit ermittelt. So wird eine Trockenzeitverlängerung durch wechselnde Belademengen und Restfeuchten vermieden. „Die Artikel erfahren dadurch keine Warenschädigung und Energie wird nicht verschwendet“, erklärt Matthias Staiger.
Das Abwasser der Waschstraßen und Waschschleudermaschinen wird zentral in einem bauseitigen Abwasserbecken gesammelt. Von dort wird es mit einer Tauchpumpe über einen Rohr-in-Rohr-Wärmetauscher abgekühlt und in den Kanal geleitet. Die gewellte Oberfläche sorgt für einen höheren Wirkungsgrad und dafür, dass die Turbulenzen erhöht werden und die Rohre sauber bleiben. Im Gegenstrom wird das gesamte Frischwasser über den Wärmetauscher vorgewärmt und in einem 8.400-l-Speichertank gesammelt. Dieser enthält dann auf 30 bis 40 °C vorgewärmtes Frischwasser.
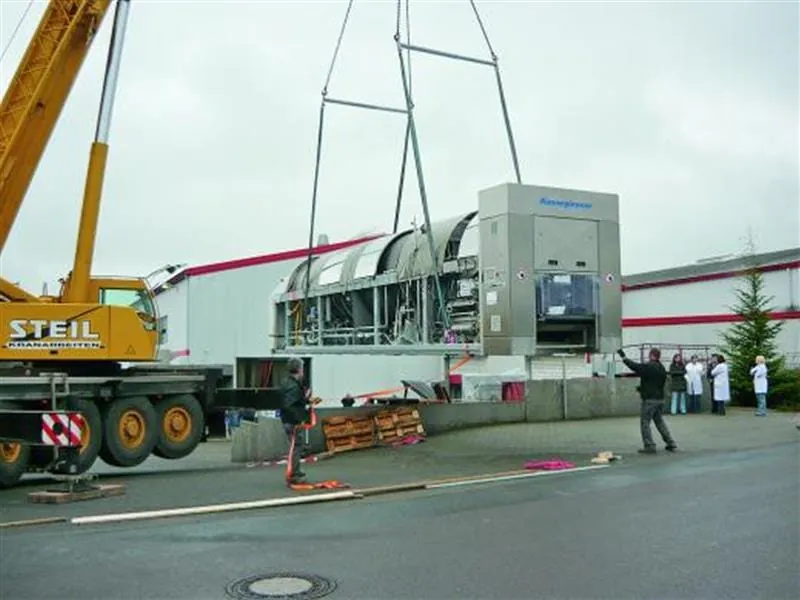
In den Kondensationswärmetauscher EMS 40 wird nicht nur die Abluft der drei Mangelstraßen geleitet. „Ein Novum ist, dass in diesem Betrieb auch der Finisher eingebunden ist“, sagt Matthias Staiger. Mit ca. 110 °C kommt die gebündelte Abluft im EMS 40 an. Das vorgewärmte Frischwasser wird aus dem Speichertank durch den Kondensationswärmetauscher im Kreis umgepumpt und dadurch noch weiter, auf ca. 48 °C, aufgeheizt.
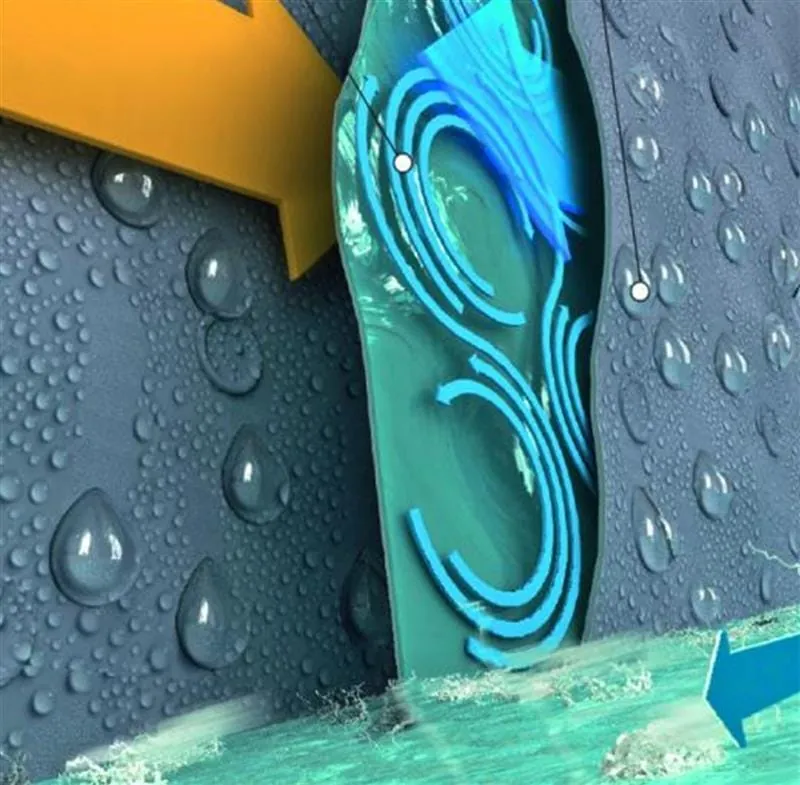
Im Inneren des Kondensationswärmetauschers befinden sich 40 senkrecht stehende parallele Platten, an denen die heiße Abluft kondensiert. Matthias Staiger erläutert den positiven Nebeneffekt: „Durch die Kondensation wird die Platte frei von Verschmutzungen gehalten, ein Selbstreinigungseffekt entsteht.“ Das Frischwasser durchströmt die Platten und wird so im Gegenstrom erwärmt.
Mit der Investition in effiziente Maschinentechnik und der Installation eines übergreifenden Energiemanagementsystem hat es das Textilserviceunternehmen geschafft, Medien und Energieeinsatz weiterhin zu reduzieren. „Obwohl man in Nonnweiler ohnehin schon auf einem sehr guten Level war“, wie Matthias Staiger anfügt.Vanessa Ebert